
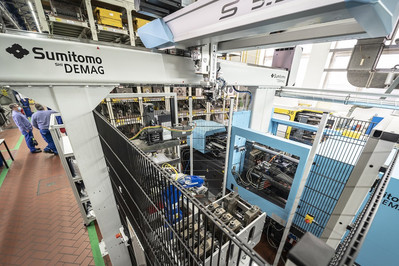
Aunando sus competencias de ingeniería y sus recursos tecnológicos, la división Performance Materials de BASF, en colaboración con Sumitomo (SHI) Demag y H + S Automatisierung, ha creado una innovadora célula de fabricación para producir una amplia gama de probetas diferentes destinadas a las actividades de investigación y desarrollo de productos de polímeros y compuestos termoplásticos.
El elemento central de la célula es la máquina de moldeo por inyección ultraprecisa IntElect de 1000 kN de Sumitomo (SHI) Demag. Seleccionada por su diseño compacto, su eficiencia energética y su repetibilidad, el equipo de 30 investigadores de las instalaciones también ha valorado positivamente las características mejoradas de bienestar y seguridad de la IntElect. Entre ellas, soluciones avanzadas para automatizar los cambios de molde y bajas emisiones de ruido, combinadas con soluciones de procesamiento robótico totalmente digitalizadas.
Para garantizar la seguridad y la eficiencia de los operarios, un robot lineal SDR 5-35S cumple dos funciones. Una nueva característica es la automatización completa de la selección y colocación de uno de los 12 insertos de molde intercambiables procedentes de un cargador situado dentro de la célula. Una vez moldeada la pieza, el mismo robot, equipado con una pinza multifuncional, extrae con cuidado la muestra de ensayo del molde y la pasa al pequeño robot Yaskawa GP8 de brazo articulado de seis ejes para realizar un corte preciso de las muestras desde la entrada de material mediante una punzonadora con accionamiento por servohusillo.
Al integrar el concepto de insertos de molde existente de BASF y sus características especiales en la unidad de inyección, la instalación incluye también una unidad de control térmico ya existente y un nuevo sistema digital de ejecución de la fabricación (MES) para mapear cada secuencia de ensayo. Reinhard Jakobi, director de Procesamiento de Materiales de Alto Rendimiento en BASF, describe el proyecto como un logro de ingeniería avanzada que combina tecnología consolidada con automatización de vanguardia y precisión en el moldeo. Atribuye la consecución de un proyecto tan pionero a la dedicación, la flexibilidad y el enfoque orientado a las soluciones de todo el equipo.
Angelika Homes, ingeniera de proyectos sénior de BASF, añade: «Aunque contamos con una amplia experiencia colaborando con el equipo de Sumitomo (SHI) Demag en la producción de piezas de ensayo estándar, desde el principio todos los socios tuvieron el valor de apartarse de los conceptos anteriores y abrir nuevos caminos. A pesar de la complejidad del proyecto, Sumitomo (SHI) Demag y H + S lograron un diseño innovador de la célula de producción con un consumo energético y un espacio ocupados mucho menores».
Demasiado caliente para manipularlo
Muchas de las piezas procesadas en el centro técnico de BASF son termoplásticos de alta temperatura, reforzados con fibra y, a menudo, ignífugos. En consecuencia, las temperaturas de fusión pueden alcanzar los 400 °C, mientras que las del molde llegan hasta los 180 °C.
En cualquier momento, se pueden cargar hasta 12 insertos intercambiables en el cargador lateral y, a continuación, sustituirlos automáticamente en la máquina de moldeo por inyección. Al integrar un sistema de control de temperatura HB-Therm con el control de la máquina de Sumitomo (SHI) Demag, los cambios automatizados de insertos de molde se pueden realizar de forma segura y eficiente, incluso cuando el proceso se ejecuta a altas temperaturas de molde.
Markus Hausmann, ingeniero sénior de sistemas de automatización de Sumitomo (SHI) Demag, explica: «Para reducir la temperatura a 80 °C y despresurizar el inserto, con el fin de garantizar que el robot SDR pueda retirarlo de forma segura, nuestro sistema de control de la máquina debe comunicarse e interactuar a la perfección con el MES de BASF.
El MES de BASF informa a la célula cuando la configuración actual de la muestra que se está produciendo está a punto de finalizar, preparando la siguiente aplicación del molde. Inmediatamente después de que se detenga el proceso de inyección, el enfriamiento del inserto del molde se controla a través de la interfaz de la unidad de control de temperatura integrada.
A continuación, el cambio de los insertos del molde se sincroniza con el control de la célula mediante señales de entrada y salida, con la transmisión del nuevo registro de datos del molde a través de la interfaz del robot. Tras el cambio del inserto del molde, las unidades de control de temperatura se vuelven a calentar. El funcionamiento automático se reanuda y se inicia un nuevo registro de datos del molde tan pronto como se alcanza la temperatura objetivo.
Punzonado de precisión
Para BASF, resolver el reto del punzonado fue uno de los mayores logros de ingeniería. Debido a su amplio perfil de aplicaciones, BASF somete a ensayo una amplia gama de materiales, desde polímeros blandos y resistentes hasta rígidos y frágiles. También hay muchas geometrías de muestras diferentes, con espesores que varían entre 0,8 mm y 4 mm. Todas las probetas de BASF se fabrican de acuerdo con la norma ISO 294. Esta especifica la precisión del sistema de bebedero y los requisitos específicos que debe cumplir cada geometría de muestra. «La extracción mediante punzón es un requisito imprescindible, ya que no altera las propiedades del material y elimina las partículas de polvo», explica Markus Hausmann.
La pinza multifuncional garantiza que todas las geometrías de las muestras se coloquen con extrema precisión sobre la placa de punzón. Esto es complejo de por sí, ya que muchos de los materiales con los que trabaja BASF tienen un alto contenido en fibra de vidrio, lo que puede provocar deformaciones. Al describir cómo la pinza de punzonado paralela accionada por servomotor supera el reto de colocar las piezas de forma segura sobre la placa de punzonado, Markus Hausmann señala: «Si las probetas no se sujetan lo suficientemente bien en su sitio, los punzonados podrían quedar torcidos o no cumplir con los estándares de calidad especificados».
Integración digital
Al tratarse de un centro piloto, el equipo de investigación de BASF suele configurar 20 ajustes de ensayo al día en esta máquina. Esto significa que el programa de control de la célula debe adaptarse a diferentes materiales, geometrías de las muestras, temperaturas y parámetros de procesamiento. Cada uno de los ajustes que se ejecutan se registra y documenta digitalmente.
Angelika Homes comenta: «A diferencia de nuestros antiguos sistemas MES, este registra cada aspecto de una prueba y los resultados, lo que nos proporciona información detallada de cada ciclo. Estos datos son extremadamente valiosos, ya que representan toda la secuencia de procesamiento y nos permiten extraer conclusiones más profundas sobre cómo se comportan los materiales en determinadas condiciones y cómo podría procesarlos posteriormente un cliente».
Resolver los retos de nuestro tiempo
Durante más de 80 años, la planta piloto de moldeo por inyección y extrusión de BASF en Ludwigshafen ha contribuido a los avances tecnológicos y ha resuelto algunos de los retos más difíciles en el procesamiento de productos químicos y plásticos. Sin embargo, al igual que las tendencias impulsan el proceso de innovación, los procesos automatizados y los datos proporcionados se están convirtiendo en el catalizador para acelerar los avances reales en materia de materiales. La flexibilidad de las máquinas es una parte fundamental de este éxito, explica Jakobi. «Esta nueva célula confirma la importancia de la automatización y de una digitalizació
e en el desarrollo de materiales, así como en la simulación y el diseño de componentes».
Sin embargo, tal y como ha descubierto BASF, el éxito también depende de que todos los socios aúnen su perspicacia industrial y de ingeniería y compartan sus respectivos conocimientos en materia de automatización, procesamiento e integración. Reuniendo estos conocimientos, BASF, Sumitomo (SHI) Demag y H + S Automatisierung han desarrollado un sistema que lleva la producción de muestras de ensayo y los experimentos con materiales a un nivel completamente nuevo.
«A medida que BASF sigue intensificando sus esfuerzos por desarrollar productos y soluciones sostenibles para la industria, esta célula automatizada de moldeo por inyección ya está demostrando ser indispensable. Su capacidad para realizar más de 4.000 configuraciones de ensayo sistemáticas al año con polímeros de alto rendimiento y formulaciones complejas, así como para realizar un seguimiento digital de los resultados a través del sistema MES, acelera este esfuerzo de innovación», concluye Markus Hausmann.